
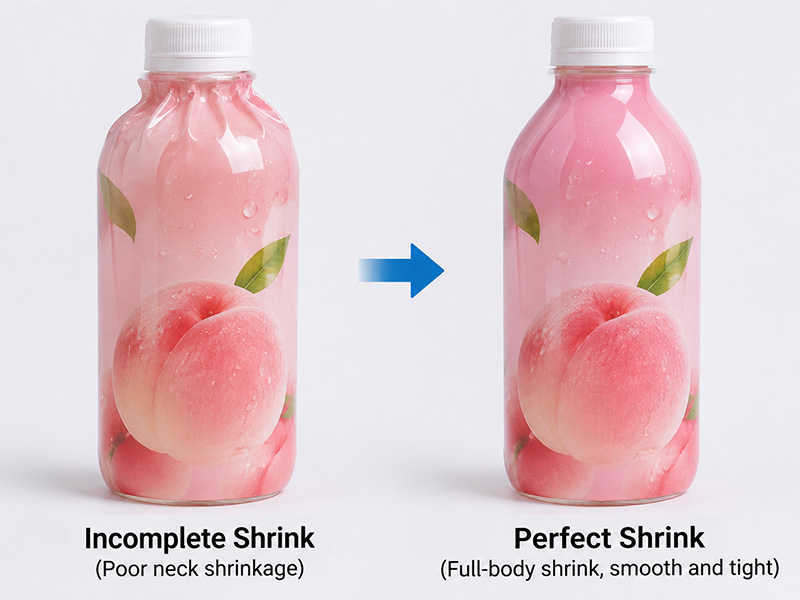
Label sarung pengecut mungkin kelihatan licin di sekeliling badan utama botol tetapi akan menghasilkan kedutan, lipatan atau kawasan longgar berhampiran bahu. Ini adalah masalah biasa apabila menggunakan sarung pengecut seluruh badan pada botol syampu, bekas kosmetik, botol detergen dan pembungkusan berbentuk tidak sekata yang lain.
Mengapakah lengan baju yang mengecut berkedut di sekitar bahu botol? Dalam kebanyakan kes, masalahnya berkaitan dengan pengecutan filem yang tidak sekata, kelegaan lengan yang berlebihan, ciri-ciri pengecutan filem yang tidak sesuai, kedudukan lengan yang salah atau pengagihan haba yang tidak terkawal dengan secukupnya. Bahu botol amat mencabar kerana diameter botol berubah antara badan utama dan leher, yang memerlukan lengan mengikuti kontur yang lebih rumit.
Meningkatkan suhu terowong sahaja tidak selalunya penyelesaian yang tepat. Pendekatan yang lebih baik adalah dengan menilai geometri botol, bahan sarung pengecut, kualiti aplikasi, pengagihan stim dan kelajuan penghantar secara bersama-sama.
Di EPK Packingline, kami menyediakan pelabelan sarung botol, pengecutan stim dan peralatan pengeringan botol. Memahami punca kedutan bahu merupakan langkah pertama yang penting dalam memilih yang betul. larutan terowong pengecutan wap dan pengering botol.
Mengapa Label Lengan Pengecut Berkedut di Sekitar Bahu Botol?
Bahu merupakan kawasan peralihan antara badan botol yang lebih lebar dan leher yang lebih sempit. Tidak seperti botol silinder lurus, botol berkontur mempunyai diameter yang berubah-ubah dan permukaan melengkung. Apabila sarung pengecut haba digunakan, filem mesti mengecut dan mematuhi bentuk-bentuk berbeza ini semasa proses pengecutan.
Jika filem tidak menerima haba yang mencukupi atau teragih secara sekata di bahu, ia mungkin tidak cukup mengecut untuk mengikuti kontur botol. Jika bahagian lengan yang berbeza mengecut pada kadar yang berbeza, bahan berlebihan boleh berkumpul menjadi lipatan atau kedutan yang kelihatan.
Beberapa faktor mempengaruhi penampilan lengan pengecut akhir:
- Sudut bahu botol, kelengkungan dan peralihan diameter.
- Lilitan lengan dan ketebalan filem.
- Peratusan pengecutan filem dalam arah mesin dan melintang.
- Pengagihan stim dan kedudukan muncung.
- Kelajuan penghantar dan masa pendedahan di dalam terowong.
- Kedudukan lengan dan kualiti aplikasi.
Atas sebab ini, terowong pengecutan yang menghasilkan kemasan yang licin pada botol PET lurus mungkin tidak memberikan hasil yang sama pada botol syampu bujur atau bekas dengan bahu yang curam. Konfigurasi mesin dan parameter pengecutan perlu sepadan dengan profil botol sebenar.
Punca Biasa Kedutan Lengan Mengecut pada Bahu Botol
Memahami di mana dan bagaimana kedutan muncul dapat membantu mengenal pasti masalah yang mendasarinya. Berikut adalah punca biasa yang ditemui dalam aplikasi pelabelan lengan pengecut botol.
Pengecutan Tidak Sekata di Sekitar Bahu
Bahu biasanya memerlukan sarung untuk mengalami tahap pengecutan lilitan yang berbeza daripada badan botol utama. Jika ciri pengecutan filem tidak sepadan dengan kontur botol, ia mungkin sukar untuk menyesuaikan peralihan melengkung dengan lancar.
Ini amat ketara pada botol yang berbadan lebar, leher sempit, bahu curam atau lengkungan yang ketara. Filem mungkin kelihatan ketat di sekeliling badan manakala bahan berlebihan kekal di sekeliling bahu.
Apa yang perlu diperiksa: Semak profil botol dan lengkung pengecutan atau data pengecutan pembekal filem. Sahkan bahawa filem yang dipilih mempunyai keupayaan pengecutan melintang yang mencukupi untuk kontur botol yang diperlukan. Jangan menganggap bahawa filem yang sesuai untuk bekas lurus akan berfungsi secara automatik pada bentuk botol yang kompleks.
Dimensi Lengan Pengecutan Yang Salah
Saiz lengan merupakan satu lagi faktor penting. Jika lilitan lengan terlalu besar untuk botol, lebih banyak bahan perlu mengecut sebelum filem boleh dipasang rapat pada permukaan. Ini boleh meningkatkan kemungkinan pengumpulan atau kedutan di sekitar bahagian melengkung.
Walau bagaimanapun, jika sarung terlalu ketat, ia mungkin menjadi sukar untuk digunakan secara konsisten. Ketegangan yang berlebihan, kedudukan yang lemah atau ubah bentuk semasa penggunaan juga boleh menjejaskan penampilan akhir.
Apa yang perlu diperiksa: Ukur lilitan botol pada badan, bahu dan leher. Bandingkan ukuran ini dengan dimensi lengan dan prestasi pengecutan sebenar filem. Periksa juga sama ada lengan diletakkan dengan betul sebelum memasuki terowong pengecutan.
Filem Pengecut atau Ketebalan Filem yang Tidak Sesuai
Bahan sarung pengecut yang berbeza mempunyai ciri pengecutan, keperluan suhu dan tingkap pemprosesan yang berbeza. PETG, PVC dan OPS adalah bahan sarung pengecut yang biasa digunakan, tetapi kesesuaiannya bergantung pada reka bentuk botol, karya seni label, nisbah pengecutan yang diperlukan dan konfigurasi terowong.
Ketebalan filem juga mempengaruhi tindak balas bahan semasa pengecutan. Filem yang lebih tebal mungkin memerlukan keadaan pemanasan yang berbeza daripada filem yang lebih nipis. Walau bagaimanapun, ketebalan sahaja tidak menentukan sama ada sarung akan mengecut dengan lancar. Lengkung pengecutan filem, tingkah laku pengecutan arah dan keserasian dengan bentuk botol adalah pertimbangan yang lebih penting.
Apa yang perlu diperiksa: Tanya pembekal filem untuk data ujian pengecutan dan keadaan pemprosesan yang disyorkan. Nilaikan filem menggunakan botol sebenar dan bukannya hanya bergantung pada spesifikasi bahan nominalnya.
Kedudukan Lengan Yang Salah Sebelum Mengecut
Sarung yang memasuki terowong pada sudut atau kedudukan yang tidak sekata mungkin akan berkedut walaupun keadaan pemanasan sesuai. Jika sarung tidak rata, satu sisi bahu mungkin menerima jumlah bahan yang berbeza atau mengalami laluan pengecutan yang berbeza dari sisi yang lain.
Apa yang perlu diperiksa: Periksa sarung dengan segera selepas penggunaan dan sebelum mengecut. Cari label yang condong, ketinggian sarung yang tidak sekata, lipatan dan pemotongan atau penggunaan yang tidak konsisten. Jika masalah sudah kelihatan sebelum botol memasuki terowong, betulkan proses pelabelan atau penyusuan terlebih dahulu.
Bagaimana Pengagihan Wap Mempengaruhi Kualiti Lengan Pengecutan
Pengagihan haba merupakan salah satu faktor terpenting dalam mencapai kemasan lengan pengecut yang licin. Walaupun dimensi filem dan lengan yang betul telah dipilih, pemanasan yang tidak sekata boleh menyebabkan pengecutan yang tidak lengkap, kedutan setempat atau pengecutan yang berlebihan di kawasan tertentu.
Terowong pengecut stim menggunakan penghantaran stim terkawal untuk memanaskan sarung di sekeliling botol. Sistem stim yang dikonfigurasikan dengan betul boleh mengagihkan haba di sekeliling bahagian bekas yang berbeza dan menyediakan keadaan pemanasan yang sesuai untuk profil botol yang berbeza.
Ini amat berguna terutamanya apabila memproses botol dengan bahu melengkung, leher sempit, profil bujur atau bentuk tidak sekata yang lain. Sistem penghantaran stim hendaklah dikonfigurasikan untuk memberikan pendedahan haba yang sesuai ke kawasan di mana filem perlu mengecut.
Contohnya, terowong pengecutan stim separa automatik EPS-1A EPK mempunyai sistem pengedaran stim boleh laras. Konfigurasi yang disenaraikan termasuk 10 paip stim dengan 700 muncung semburan, dengan pelarasan paip individu dalam arah mendatar dan menegak. Ini membolehkan penghantaran stim disesuaikan dengan bentuk bekas dan keperluan pengecutan yang berbeza.
Perkara penting ialah stim harus sampai ke kawasan bahu dengan berkesan tanpa memanaskan badan atau leher botol secara berlebihan. Operator harus menilai kedudukan muncung, tekanan stim, aliran stim, orientasi botol dan tindak balas filem sebenar semasa pengeluaran.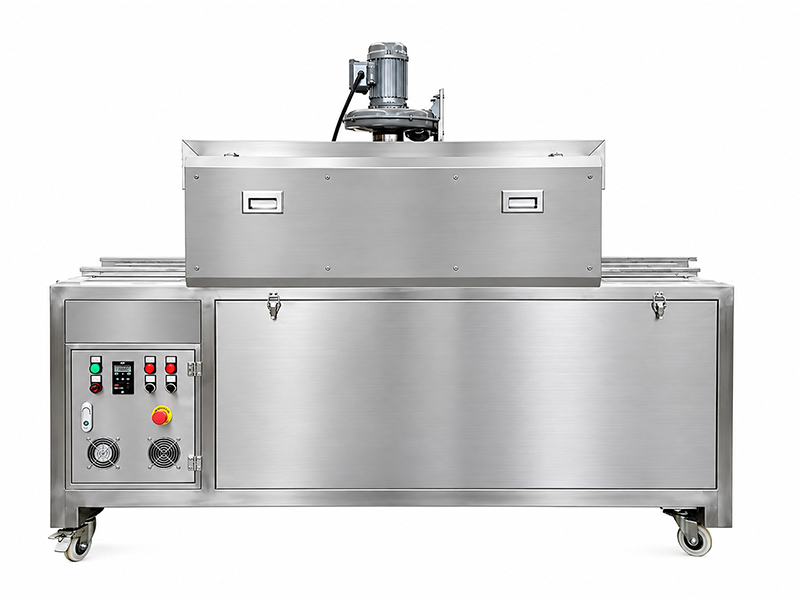
Bagi pelanggan yang memproses botol berkontur, EPK menawarkan terowong pengecutan stim separa automatik dengan penjana terbina dalamPeralatan ini boleh dinilai untuk aplikasi botol fleksibel dan keperluan pengagihan stim yang berbeza.
Mengapa Meningkatkan Suhu Terowong Pengecutan Mungkin Tidak Menyelesaikan Kedutan
Apabila pengendali melihat kedutan di sekitar bahu botol, peningkatan suhu terowong selalunya merupakan pelarasan pertama yang mereka pertimbangkan. Walau bagaimanapun, ini tidak selalunya menyelesaikan masalah.
Jika isu utamanya ialah pengagihan wap yang tidak sekata, kelegaan sarung yang berlebihan atau ciri-ciri pengecutan filem yang tidak sesuai, haba yang lebih tinggi mungkin tidak membetulkan punca yang mendasarinya. Sebaliknya, ia mungkin menyebabkan kecacatan lain, seperti pengecutan berlebihan, karya seni yang herot, kerosakan filem atau ubah bentuk botol.
Botol PET dan bekas sensitif haba yang lain memerlukan perhatian khusus. Proses pemanasan mesti sesuai untuk kedua-dua filem pengecut dan bahan bekas. Hasil pengecutan yang berjaya tidak seharusnya menjejaskan bentuk botol atau kestabilan struktur.
Urutan penyelesaian masalah yang lebih berkesan ialah:
- Sahkan bahawa sarung telah disaiz dan diletakkan dengan betul.
- Periksa bahan filem dan ciri-ciri pengecutannya.
- Periksa kedudukan muncung stim dan pengagihan haba.
- Nilaikan tekanan, suhu dan masa pendedahan stim.
- Laraskan kelajuan penghantar mengikut hasil pengecutan sebenar.
- Periksa ubah bentuk botol, herotan filem dan kedutan selepas setiap pelarasan.
Keadaan operasi terbaik ialah keadaan yang menghasilkan kualiti lengan yang konsisten pada kelajuan pengeluaran yang diperlukan, bukan sekadar tetapan suhu tertinggi.
Bagaimana Kelajuan Penghantar dan Masa Pengecutan Mempengaruhi Keputusan Akhir
Kelajuan penghantar menentukan berapa lama setiap botol berada di dalam terowong pengecut. Masa pendedahan ini secara langsung mempengaruhi bagaimana filem bertindak balas terhadap haba.
Jika penghantar bergerak terlalu pantas, sarung mungkin tidak menerima haba yang mencukupi untuk melengkapkan proses pengecutan, terutamanya di sekitar bahu botol. Jika penghantar bergerak terlalu perlahan, filem dan botol mungkin menerima haba yang berlebihan, yang berpotensi mengakibatkan herotan atau kecacatan penampilan yang lain.
Oleh itu, panjang terowong, kelajuan penghantar, penghantaran stim dan spesifikasi filem mesti dinilai bersama. Tetapan yang berfungsi semasa percubaan perlahan mungkin tidak menghasilkan kemasan yang sama pada kelajuan pengeluaran biasa.
Untuk penyelesaian masalah yang lebih andal, gunakan prosedur ujian terkawal:
- Gunakan botol, bahan sarung dan dimensi sarung yang sama sepanjang ujian.
- Rekodkan tetapan stim dan penghantar semasa.
- Tukar satu parameter operasi pada satu masa.
- Periksa bahu, badan utama, leher dan pangkal badan selepas mengecut.
- Rekodkan kelajuan pengeluaran dan rupa setiap keputusan ujian.
- Ulangi ujian pada kadar pengeluaran yang dimaksudkan untuk mengesahkan konsistensi.
Pendekatan ini membantu mengenal pasti sama ada masalah tersebut berkaitan dengan masa pemanasan yang tidak mencukupi, pendedahan stim yang tidak sekata atau keserasian antara reka bentuk filem dan botol.
Cara Memilih Terowong Pengecutan Wap untuk Botol Berkontur
Bagi pengeluar yang menghasilkan syampu, losyen, detergen, minuman dan produk botol lain, memilih terowong pengecut stim yang sesuai merupakan bahagian penting dalam mencapai kualiti sarung yang konsisten.
Daripada memilih peralatan hanya berdasarkan kelajuan pengeluaran yang diiklankan, pertimbangkan keperluan teknikal berikut.
Pengagihan dan Pelarasan Wap
Cari sistem stim yang boleh mengagihkan haba di sekeliling bekas dan menyediakan pelarasan yang sesuai untuk profil botol yang berbeza. Paip dan muncung stim boleh laras boleh membantu pengendali mengarahkan stim ke kawasan yang memerlukan lebih perhatian, termasuk bahu melengkung dan peralihan leher yang sempit.
Keserasian Saiz dan Bentuk Botol
Periksa diameter, ketinggian, orientasi dan julat bentuk botol yang boleh diterima. Jika kilang anda menghasilkan pelbagai reka bentuk botol, pertimbangkan sama ada mesin tersebut boleh memuatkan bekas yang berbeza melalui pelarasan dan bukannya memerlukan perubahan mekanikal yang meluas.
Kapasiti Pengeluaran dan Konfigurasi Penghantar
Botol yang diperlukan seminit harus dipertimbangkan bersama dimensi botol, bahan filem, panjang terowong dan keperluan pengecutan. Kapasiti pengeluaran sebenar harus disahkan menggunakan sampel produk dan sarung anda.
Pengeringan Botol Selepas Pengecutan Wap
Pengecutan wap meninggalkan kelembapan pada permukaan botol. Pengering botol yang sesuai dipasang selepas terowong boleh menyingkirkan air sisa sebelum proses hiliran seperti pemeriksaan, pengekodan, pengekodan atau pembungkusan kotak.
Atas sebab ini, sistem pengecutan dan pengeringan wap bersepadu boleh menjadi pilihan praktikal bagi pengeluar yang ingin meningkatkan kesinambungan proses pembungkusan botol mereka.
Penyelesaian Terowong Pengecutan Wap dan Pengering Botol EPK
EPK Packingline membekalkan jentera pembungkusan untuk pelabelan botol, pengecutan haba, pengeringan dan aplikasi barisan pembungkusan bersepadu. Pemilihan peralatan kami merangkumi keperluan pengeluaran yang berbeza, daripada terowong pengecutan stim individu kepada sistem pelabelan lengan automatik dengan fungsi pengecutan dan pengeringan bersepadu.
Bagi pelanggan yang mengalami kedutan lengan pengecut di sekitar bahu botol, penyelesaian yang sesuai bergantung pada profil botol, bahan lengan, kelajuan pengeluaran yang diperlukan dan peralatan pembungkusan sedia ada.
Mesin Pengecutan dan Pengering Wap Separa Automatik
Konfigurasi ini menggabungkan terowong pengecut stim dan pengering botol. Ia sesuai untuk pengeluar yang sudah mempunyai peralatan aplikasi lengan dan memerlukan sistem khusus untuk mengecutkan dan membuang kelembapan sisa.
Model EPK EPS-2A+2000 disenaraikan dengan diameter bekas yang boleh diterima di bawah 140 mm dan kelajuan pembungkusan yang dinyatakan sebanyak 40–120 botol seminit, bergantung pada panjang produk, bahan filem dan keadaan operasi lain. Ini adalah spesifikasi khusus model dan harus disahkan terhadap aplikasi sebenar.
Ketahui lebih lanjut tentang Mesin Pengecutan dan Pengering Wap Separa Automatik EPK.
Mesin Pelabelan Lengan Automatik dengan Terowong Pengecutan Wap dan Pengering Botol
Bagi kilang yang merancang proses pengeluaran yang lebih bersepadu, sistem pelabelan lengan automatik dengan terowong pengecut stim dan pengering botol boleh menggabungkan tiga operasi penting ke dalam satu penyelesaian yang berkaitan.
Sistem ini menggunakan label sarung, memindahkan botol melalui proses pengecutan stim dan menyingkirkan kelembapan permukaan selepas pengecutan. Susunan ini dapat membantu mengurangkan pengendalian manual antara proses dan menyediakan aliran kerja pembungkusan botol yang lebih berterusan.
Terokai EPK Mesin Pelabelan Lengan Automatik dengan Terowong Pengecutan Wap dan Pengering Botol untuk aplikasi pembungkusan botol bersepadu.
Integrasi Talian Pembungkusan Botol Lengkap
Jika keperluan pengeluaran anda termasuk pengisian, penutup, pelabelan lengan, pengecutan dan pengeringan, EPK juga boleh membantu mengkonfigurasi barisan pembungkusan botol yang berkaitan. Susunan peralatan boleh dirancang mengikut dimensi botol, keperluan pengisian, output sasaran, susun atur kilang dan keperluan pembungkusan hiliran.
Lihat Penyelesaian Pembungkusan Botol Lengkap EPK untuk memahami bagaimana mesin yang berbeza boleh diintegrasikan ke dalam satu proses pengeluaran.
Aliran kerja pembungkusan botol biasa mungkin termasuk:
Pengisian Botol → Pemasukan dan Penutupan Penutup → Pelabelan Sarung → Pengecutan Wap → Pengeringan Botol → Pembungkusan Hiliran
Konfigurasi yang tepat boleh dilaraskan mengikut produk, bahan botol, keperluan sarung, kapasiti pengeluaran dan ruang kilang yang tersedia.
Cara Menyelesaikan Masalah Kedutan Lengan Mengecut Sebelum Membeli Peralatan Baharu
Tidak semua mesin kedut lengan pengecut memerlukan penggantian mesin sedia ada. Dalam banyak kes, pemeriksaan sistematik dapat membantu mengenal pasti punca masalah sebelum membuat pelaburan peralatan.
Gunakan panduan penyelesaian masalah berikut sebagai rujukan awal:
| Masalah yang Diperhatikan | Punca yang Mungkin | Apa yang Perlu Disemak |
|---|---|---|
| Kedutan di sekitar bahu | Pengecutan tidak sekata atau pemanasan tempatan yang tidak mencukupi | Pengagihan wap, data pengecutan filem, kontur botol |
| Lengan longgar di sekeliling badan | Pelepasan lengan yang berlebihan atau pengecutan yang tidak mencukupi | Dimensi lengan, spesifikasi filem, keadaan pemanasan |
| Kedutan di satu sisi sahaja | Kedudukan atau pemanasan yang tidak sekata | Orientasi botol, penjajaran lengan, kedudukan muncung |
| Herotan filem atau karya seni yang rosak | Haba yang berlebihan atau keadaan pengecutan yang tidak sesuai | Tetapan wap, masa pendedahan, toleransi suhu filem |
| Ubah bentuk botol | Pendedahan haba yang berlebihan | Bahan botol, ketebalan dinding, pengagihan haba |
| Keputusan yang tidak konsisten pada kelajuan yang lebih tinggi | Masa pemanasan yang tidak mencukupi atau keadaan proses yang tidak stabil | Kelajuan penghantar, bekalan stim, konfigurasi terowong |
Jadual ini menyediakan panduan penyelesaian masalah umum. Punca sebenar harus disahkan melalui percubaan pengeluaran menggunakan botol, sarung dan keadaan operasi yang sama.
Soalan Lazim Mengenai Kedutan Lengan Pengecut
Mengapakah lengan baju yang mengecut berkedut di sekitar bahu botol?
Sarung botol yang mengecut berkedut di sekitar bahu botol apabila filem tidak dapat mengecut secara sekata untuk mengikuti peralihan antara badan yang lebih lebar dan leher yang lebih sempit. Punca biasa termasuk ciri pengecutan filem yang tidak sesuai, kelegaan sarung yang berlebihan, taburan stim yang tidak sekata, kedudukan sarung yang salah dan masa pemanasan yang tidak mencukupi.
Bagaimanakah saya boleh mencegah kedutan pada sarung pengecut botol syampu?
Periksa dimensi lengan, sifat pengecutan filem dan geometri bahu sebelum melaraskan terowong. Pastikan lengan dikenakan rata dan stim sampai ke bahu secara sekata. Kemudian optimumkan kelajuan penghantar dan tetapan stim melalui ujian pengeluaran terkawal.
Bolehkah terowong pengecut stim mengurangkan kedutan lengan pengecut?
Terowong pengecutan stim yang dikonfigurasikan dengan betul dapat membantu meningkatkan pengagihan haba di sekitar botol berkontur. Paip dan muncung stim yang boleh laras membolehkan proses pemanasan disesuaikan dengan bentuk botol yang berbeza. Filem, dimensi lengan dan parameter operasi yang betul juga diperlukan.
Bahan sarung pengecut yang manakah sesuai untuk botol berkontur?
PETG, PVC dan OPS merupakan bahan lengan pengecut yang biasa digunakan. Pilihan terbaik bergantung pada nisbah pengecutan yang diperlukan, geometri botol, reka bentuk label, suhu pemprosesan dan keperluan aplikasi. Sentiasa semak data pengecutan pembekal filem dan jalankan ujian keserasian.
Adakah peningkatan suhu stim sentiasa menghilangkan kedutan lengan baju?
Tidak. Suhu yang lebih tinggi mungkin tidak menyelesaikan masalah yang disebabkan oleh dimensi sarung yang salah, filem yang tidak sesuai atau penghantaran stim yang tidak sekata. Haba yang berlebihan boleh merosakkan filem, memesongkan karya seni yang dicetak atau mengubah bentuk botol yang sensitif haba.
Apakah perbezaan antara terowong pengecut stim dan terowong pengecut udara panas?
Terowong pengecut stim menggunakan stim untuk memanaskan filem lengan pengecut, manakala terowong pengecut udara panas menggunakan udara yang dipanaskan. Sistem stim boleh menyediakan pengagihan haba yang boleh dikawal di sekitar bekas berkontur. Pilihan yang sesuai bergantung pada spesifikasi filem, bahan botol, keperluan pengeluaran dan konfigurasi peralatan.
Mengapakah pengering botol diperlukan selepas wap mengecut?
Pengecutan wap meninggalkan sisa air pada permukaan botol. Pengering botol menyingkirkan kelembapan ini sebelum operasi hiliran seperti pemeriksaan, pengekodan, pelabelan atau pengekodan.
Bolehkah satu terowong pengecutan wap mengendalikan pelbagai bentuk botol?
Sesetengah terowong pengecutan stim direka bentuk untuk mengendalikan pelbagai bentuk dan saiz botol melalui pengagihan stim dan parameter operasi yang boleh dilaraskan. Diameter, ketinggian dan kapasiti pengeluaran yang boleh diterima berbeza mengikut model. Sampel dan dimensi botol sebenar harus disediakan untuk penilaian peralatan.
Apakah maklumat yang perlu saya berikan semasa meminta sebut harga terowong pengecutan stim?
Berikan gambar botol, diameter, ketinggian, dimensi bahu, bahan botol, jenis dan ketebalan filem lengan, kelajuan pengeluaran sasaran dan liputan label yang diperlukan. Jika anda sudah mempunyai terowong pengecut, sertakan jenisnya, tetapan operasi dan gambar jarak dekat kedutan.
Dapatkan Penyelesaian Pembungkusan Lengan Pengecut yang Sesuai daripada EPK
Kemasan sarung pengecut yang licin di sekitar bahu botol bergantung kepada lebih daripada sekadar suhu. Geometri botol, ciri pengecutan filem, dimensi sarung, pengagihan stim dan kelajuan penghantar semuanya mempengaruhi hasil akhir.
Jika botol syampu, kosmetik, detergen atau minuman anda masih berkedut selepas mengecut, adalah wajar untuk menilai keseluruhan aplikasi sebelum menukar tetapan peralatan atau melabur dalam mesin baharu.
EPK Packingline menyediakan terowong pengecut stim, pengering botol, mesin pelabelan lengan automatik dan penyelesaian rangkaian pembungkusan botol tersuai. Pemilihan peralatan kami boleh dinilai mengikut dimensi botol, bahan pembungkusan, kapasiti pengeluaran dan keperluan kilang anda.
Untuk membantu kami menilai permohonan anda, sila hantarkan:
- Gambar dan dimensi botol anda, termasuk bahu dan leher.
- Bahan botol dan aplikasi produk.
- Bahan, ketebalan dan dimensi sarung pengecut.
- Kapasiti pengeluaran yang diperlukan dalam botol seminit.
- Gambar jarak dekat menunjukkan kedutan sebenar selepas mengecut.
- Jenis terowong pengecut sedia ada, kelajuan penghantar dan tetapan operasi, jika ada.
Berdasarkan butiran ini, EPK boleh menyemak keperluan pembungkusan anda dan mengesyorkan konfigurasi mesin yang sesuai. Sampel botol dan sarung juga boleh dinilai untuk membantu mengesahkan keserasian peralatan sebelum pemilihan akhir.
Mencari kemasan sarung pengecut yang lebih konsisten pada botol anda? Hubungi EPK Packingline untuk membincangkan aplikasi anda dan meneroka penyelesaian pelabelan lengan automatik lengkap yang sesuai untuk terowong pengecut stim, pengering botol atau pengedap wap.